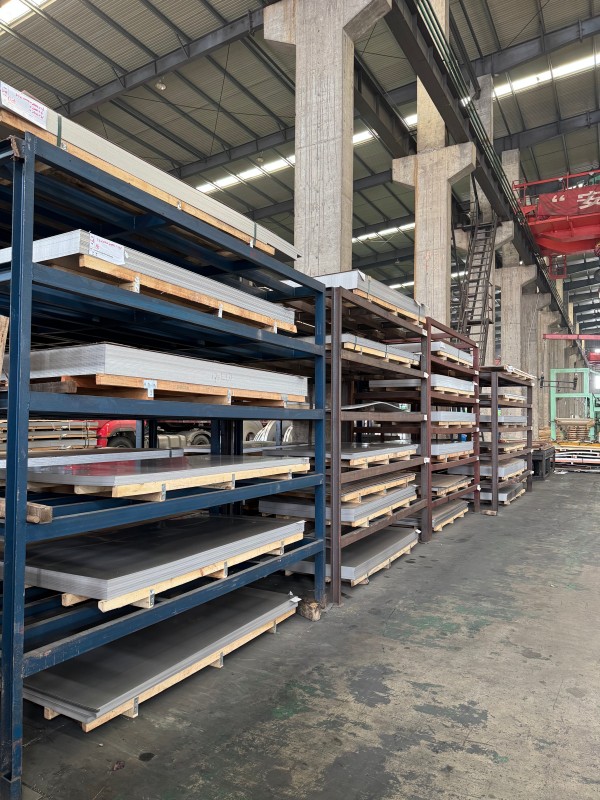
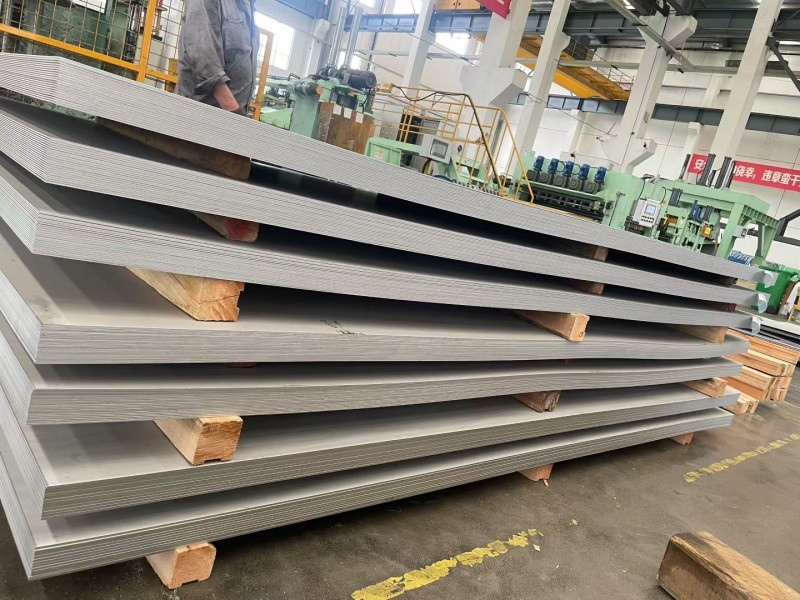
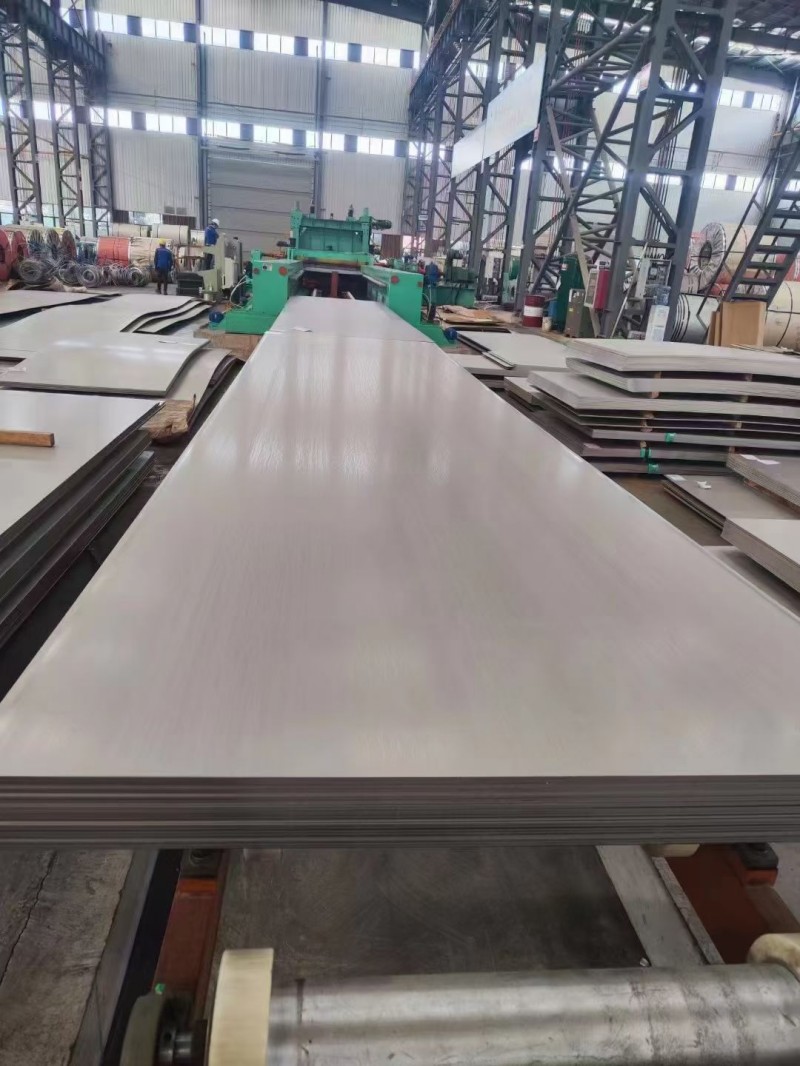
Plech z nerezové oceli 304 válcovaný za tepla
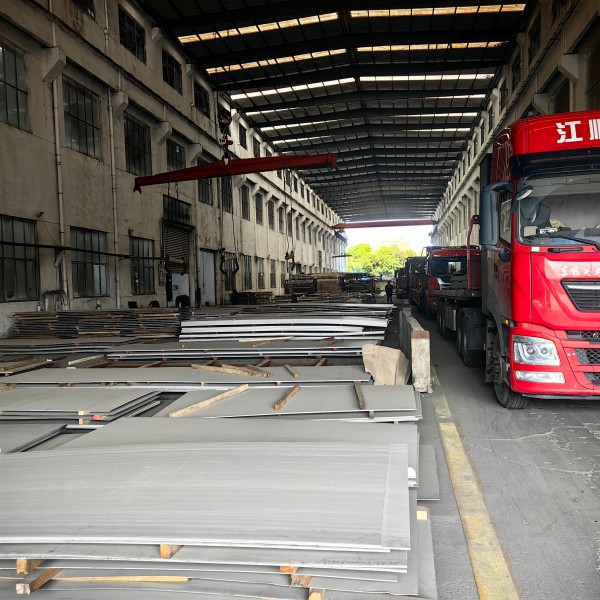
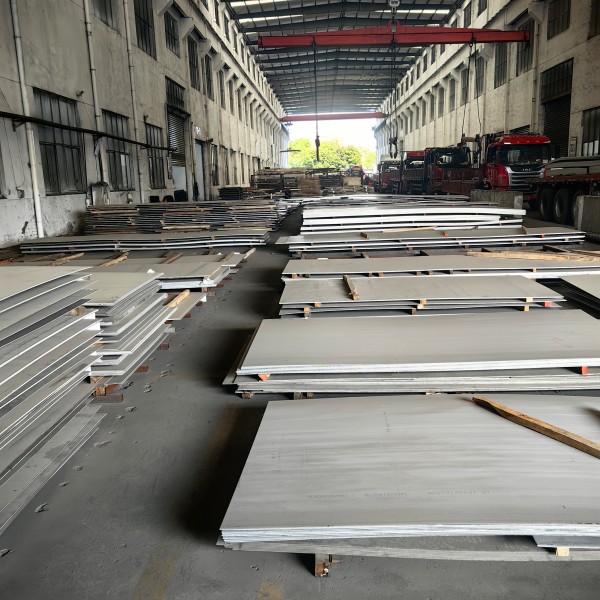
Plechy z nerezové oceli 304 válcované za tepla nabízejí kompletní dodavatelský řetězec služeb. Pokud jde o rozměrové zpracování, podporujeme vyrovnávání s pevnou délkou, přesné řezání a řezání nepravidelných tvarů dílů s přísnou kontrolou tolerance, aby vyhovovaly potřebám přesné montáže. Naše přední čínská továrna zaručuje kvalitu; každá šarže plechů je dodávána s originálním certifikátem kvality materiálu výrobce a nabízíme ověřovací služby, jako je spektrální testování a nedestruktivní testování, podporující opětovnou kontrolu třetí stranou.
Plechy z nerezové oceli válcované za tepla 304 jsou široce používané plechy z austenitické nerezové oceli v průmyslových oblastech, které odpovídají národní normě GB/T 4237 a mezinárodním normám, jako jsou ASTM a JIS, se širokou škálou specifikací. Standardní rozsah tloušťky naší továrny je 3,0 mm až 60 mm, s extra silnými deskami přizpůsobitelnými až do 200 mm. Nejběžnější šířky plechu jsou 1500 mm, 1800 mm a 2000 mm, se standardní délkou 6000 mm, a nestandardní velikosti lze také přizpůsobit. Standardní povrchová úprava je NO.1 válcovaná za tepla a mořená, s jednotným matným stříbrnobílým vzhledem. Středně tenké desky (3–12 mm) se primárně používají pro rámy zařízení a komunální konstrukční prvky, zatímco tlustší desky (16 mm a více) jsou široce používány v tlakových nádobách, nádržích na skladování chemikálií, těžkých strojích a dalších aplikacích s těžkým tlakem.
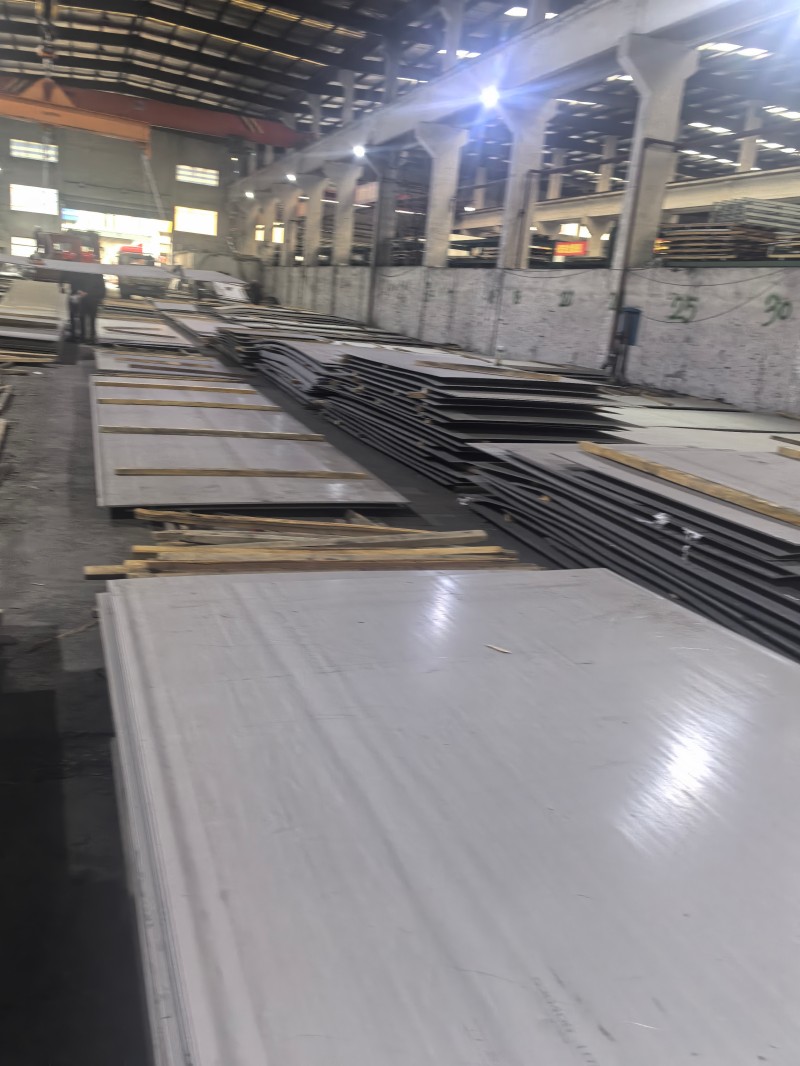
Proces výroby jádra z nerezové oceli 304 válcované za tepla
I. Příprava a ohřev desky
Surovina: Plynule litá deska z austenitické nerezové oceli 304, standardní tloušťka 150-250 mm
Předúprava: Broušení povrchových trhlin, vměstků a jiných primárních defektů před vstupem do pece
Topné zařízení: Kráčející pec
Parametry procesu: Rovnoměrný ohřev v rozsahu 1200-1250℃
Klíčové kontrolní body: Získání jednofázové austenitické struktury, snížení odolnosti proti deformaci a zabránění přehřátí a precipitaci mezikrystalového vyčerpání chrómu
II. Hrubý proces válcování
Předzpracování: Odvápnění vysokotlakou vodou k odstranění primárního oxidového okují z povrchu a zabránění jeho vtlačení do povrchu desky
Metoda válcování: Víceprůchodové vratné válcování na hrubovací stolici
Výsledek tváření: deska o tloušťce 200 mm válcovaná do mezilehlých desek 30-60 mm
Klíčové kontrolní body: Kontrola tolerance šířky a rovinnosti desky, předběžné zjemnění zrna
III. Dokončete proces válcování
Kompatibilita zařízení
3–12 mm tenký plech: 7 kontinuální válcovací stolice pro střední a těžké plechy (14 mm a více): Jednostojánková oboustranná válcovací stolice
Tři základní kontrolky
Konečná teplota válcování: Stabilní v austenitickém rozsahu 900-1000 ℃, aby se zabránilo precipitaci křehké fáze
Přesnost tloušťky: automatický systém řízení tloušťky AGC, národní standardní přesnost ±0,1~±0,3 mm
Plate Shape Control: Zajišťuje rovinnost desky pomocí technologie ohýbání a posouvání
Procesní výzvy: Nerezová ocel 304 má mnohem vyšší odolnost proti deformaci než běžná uhlíková ocel, což vyžaduje vyšší zatížení mlýna a přesnost tvaru válce
IV. Chlazení a příjem tváření s laminárním prouděním
Proces chlazení: Chladicí systém s laminárním prouděním pro rovnoměrné chlazení a přesné řízení rychlosti chlazení
Základní účel: Vyhnout se hrubým zrnům a zajistit jednotné a stabilní mechanické vlastnosti, jako je pevnost a plasticita desky
Způsob příjmu
3–12 mm tenké desky: Svinuté do ocelových svitků válcovaných za tepla pro snadné nepřetržité zpracování a přepravu
14 mm tlusté pláty: Přímo nařezané na délku na jednotlivé středně silné pláty.
V. Roztokové žíhání (základní klíčový proces)
Nezbytnost procesu: Válcování za tepla a chlazení vysráží sloučeniny karbidu chrómu, což způsobí vyčerpání chrómu mezi zrny a výrazně sníží odolnost proti korozi.
Parametry procesu: Zahřívání na 1050-1100℃ a udržování, následované rychlým ochlazením voda/vzduch na pokojovou teplotu.
Základní funkce: Karbidy se zcela rozpustí v austenitické matrici, uzamknou se v jednofázové struktuře a obnoví odolnost proti korozi a plasticitu.
Výběr vybavení:
Válcované plechy: Dávkové zpracování v kontinuální žíhací peci
Tlusté plechy: Vozíková žíhací pec
VI. Moření a pasivace
Funkce jádra: Odstraňuje husté oxidové okují po válcování za tepla a žíhání a vytváří na povrchu pasivační film pro zlepšení základní odolnosti proti korozi.
Dvoufázový proces:
Předmoření kyselinou sírovou: Uvolňuje strukturu oxidů
Směs kyseliny dusičné a kyseliny fluorovodíkové Konečné moření: Důkladně odstraňuje vrstvu oxidu a současně dokončuje pasivaci.
Povrch hotového výrobku: Jednotný matný stříbrno-bílý standardní povrch válcovaný za tepla NO.1
Klíčové kontrolní body: Přesně kontrolujte poměr kyselého roztoku a dobu namáčení, aby se zabránilo moření překyselením a mezikrystalové korozi.
VII. Dokončení a tovární inspekce
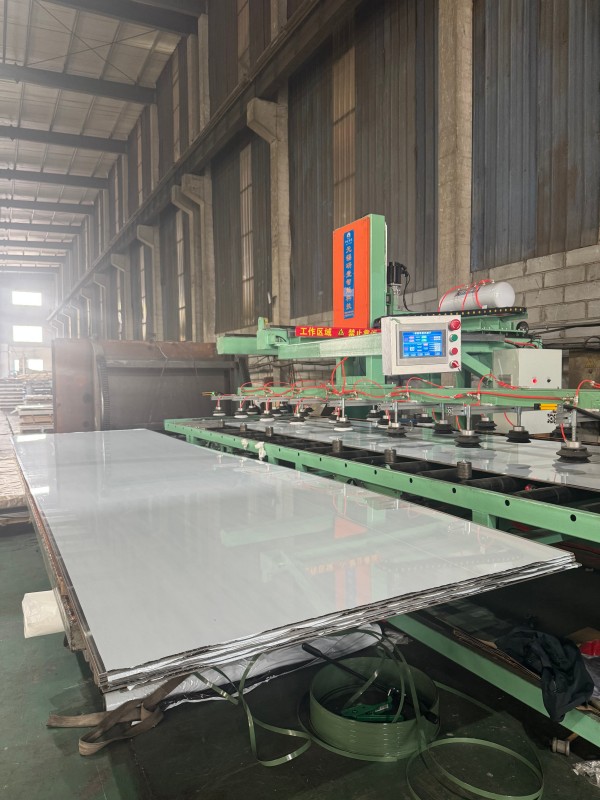
Dokončovací proces: Vyrovnávací stroj opravuje tvar desky, jednotka pro ořezávání hran ořezává strany a dělí délku na stanovené rozměry.
Proces kontroly
Kontrola role/plechu: Tolerance tloušťky, kvalita povrchu
Ověření odběru: Mechanické vlastnosti, chemické složení
Dodávka: Vystavení originálního továrního certifikátu kvality
Jaké faktory ovlivňují cenu plechu z nerezové oceli 304 válcované za tepla?
I. Náklady na suroviny: Základní podpora pro kolísání cen
Náklady na suroviny tvoří přibližně 80 % celkových nákladů na plech z nerezové oceli 304 válcovaný za tepla, což z nich činí hlavní hnací sílu cenových výkyvů.
1. Suroviny na bázi niklu: Nerezová ocel 304 obsahuje 8 %-10,5 % niklu. Náklady na nikl tvoří téměř polovinu nákladů na suroviny, což z něj činí nejsilnější proměnnou v kolísání cen. Domácí ocelárny používají jako zdroje niklu především surové železo s vysokým obsahem niklu a šrot z nerezové oceli 304, doplněné malým množstvím elektrolytického niklu. Mezinárodní ceny niklu na LME, politika vývozu indonéské niklové rudy/niklového surového železa a přesměrování poptávky po niklu na nové energetické baterie, to vše přímo ovlivňuje cenu plechů.
2. Ferochromové suroviny: Nerezová ocel 304 obsahuje 18%-20% chrómu. Vysokouhlíkový ferochrom je druhou největší nákladovou položkou slitiny. Změny v dodávkách v hlavních produkčních zemích, jako je Jižní Afrika a Kazachstán, stejně jako míra využití domácí výrobní kapacity ferochromu, ovlivní ceny plechů prostřednictvím nákladů.
3. Energie a pomocné materiály: Válcování za tepla je proces s vysokou spotřebou energie. Kolísání cen elektřiny a koksu přímo ovlivňuje náklady na válcování. Zároveň cena chemických surovin používaných pro moření a pasivaci mírně ovlivní i konečnou cenu za tepla válcovaného mořeného povrchu NO.1.
II. Struktura nabídky a poptávky: Přímé hnací síly krátkodobých cenových výkyvů
1. Strana nabídky: Uvolnění kapacity a plány údržby/snížení výroby velkých domácích závodů na výrobu nerezové oceli přímo určují nabídku na okamžitém trhu. Nová kapacita online a příliv dovážené za tepla válcované oceli zvýší tlak na nabídku trhu a potlačí růst cen. Když se zpřísní omezení ochrany životního prostředí a kontroly spotřeby energie, provozní rychlost oceláren se sníží a pokles dodávek podporuje ceny.
2. Strana poptávky: Ocel 304 válcovaná za tepla se používá hlavně v chemických skladovacích nádržích, tlakových nádobách, těžkých strojích a komunální infrastruktuře. Provozní sazby a harmonogramy zahájení projektů v navazujících odvětvích přímo určují poptávku po nákupu. Odvětví zažívá sezónní špičky i období mimo špičku. Špičková poptávka během „zlatého září a stříbrného října“ a období hromadění zásob na konci/začátku roku má tendenci tlačit ceny nahoru, zatímco slabší poptávka v letním období mimo hlavní sezónu vytváří tlak na pokles cen.
3. Úrovně zásob: Sociální zásoby a zásoby oceláren jsou přímým odrazem vztahu nabídky a poptávky. Když se zásoby nadále hromadí a spotové zboží se hromadí, obchodníci a ocelárny jsou ochotnější snížit ceny, aby přesunuli zásoby; když jsou zásoby sníženy na nízkou úroveň, dodavatelé jsou ochotnější udržovat ceny, takže ceny spíše rostou než klesají.
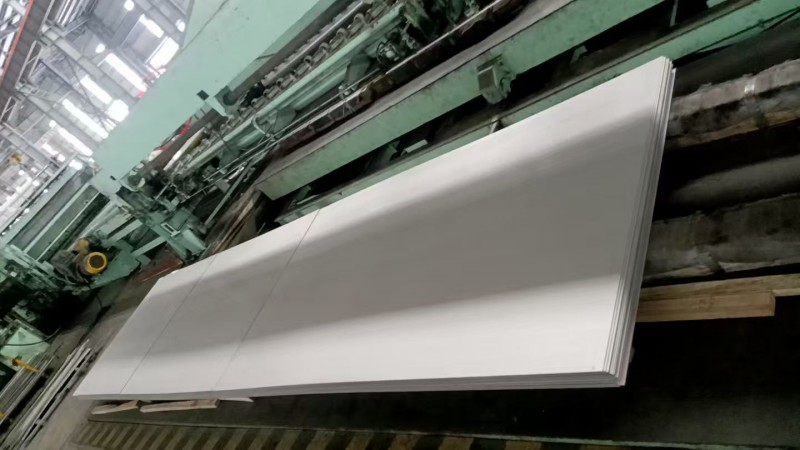
Desky z nerezové oceli 304 válcované za tepla ze stejného materiálu mohou mít značné cenové rozdíly v důsledku specifikací, norem a požadavků na zpracování:
1. Tloušťka a šířka: Standardní 3-12 mm středně tenké desky jsou oceněny podle tloušťky. Desky tlustší než 16 mm vyžadují více válcovacích průchodů a mají delší výrobní cykly, což má za následek rostoucí ceny s tloušťkou. Extra silné desky nad 60 mm mají vysoké výrobní bariéry a omezenou kapacitu, což vede k výraznější prémii. Co se týče šířky desek, standardní šířka 1500 mm má nejnižší cenu, zatímco desky 1800 mm, 2000 mm široké a desky nestandardní délky mají všechny různé stupně navýšení ceny.
2. Normy a tolerance: Desky vyhovující různým normám, jako je GB/T 4237 (čínská národní norma), ASTM (americká norma) a JIS (japonská norma), mají různé složení a požadavky na toleranci, což vede k cenovým rozdílům. Desky s kladnými tolerancemi a desky tlakových nádob vyžadující nedestruktivní testování list po listu jsou dražší než běžné průmyslové desky.
3. Další služby zpracování: Základní cena je za mořený povrch NO.1. Sekundární zpracování, jako je CNC nivelace, řezání, řezání laserem, pískování/tažení drátu atd., bude vyžadovat dodatečné poplatky za zpracování, což v konečném důsledku zvýší konečnou kupní cenu.
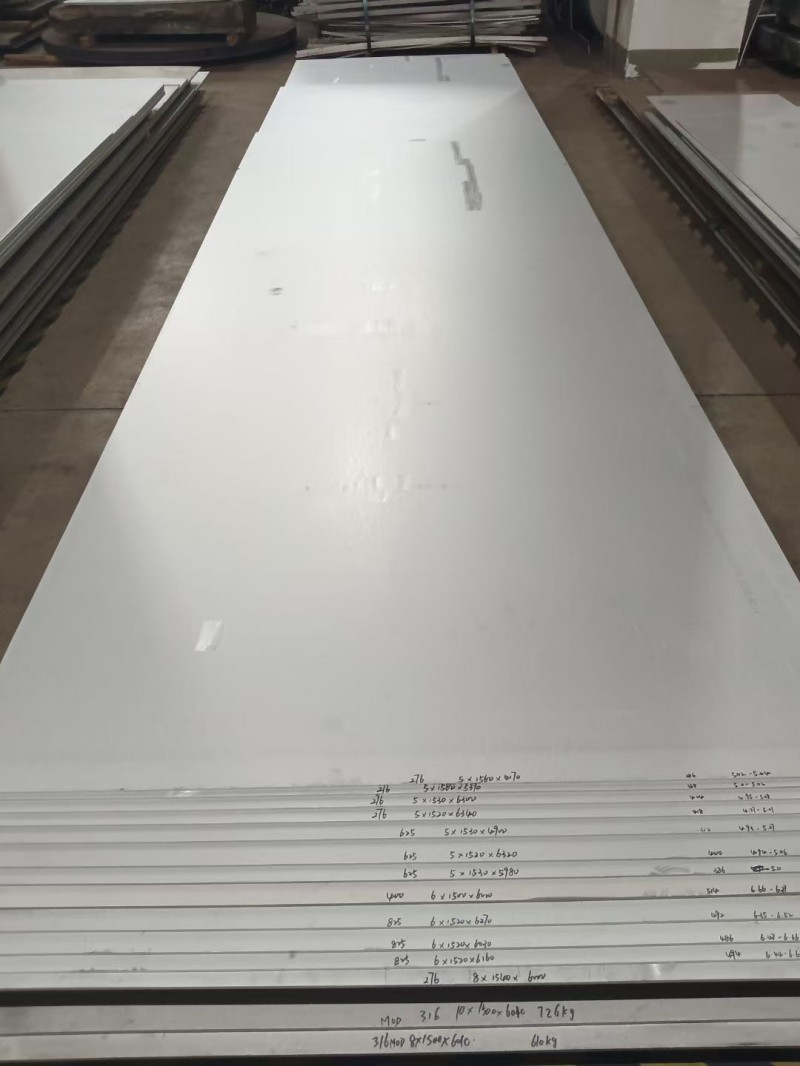
Související kategorie
Odeslat dotaz
Kontaktní informace
-
Adresa
Hanyu Jingu, High-tech zóna, město Jinan, provincie Shandong, Čína
-
Tel
-
E-mailem
V případě dotazů na uhlíkovou ocel, nerezovou ocel, pozinkovanou ocel nebo ceník nám zanechte svůj e-mail a my se vám do 24 hodin ozveme.


Doporučení pro novinky